Um mergulho técnico profundo na geometria do flange, seleção de pontos, sistemas de revestimento e variáveis de instalação que separam conexões confiáveis de falhas em campo.
Resumo
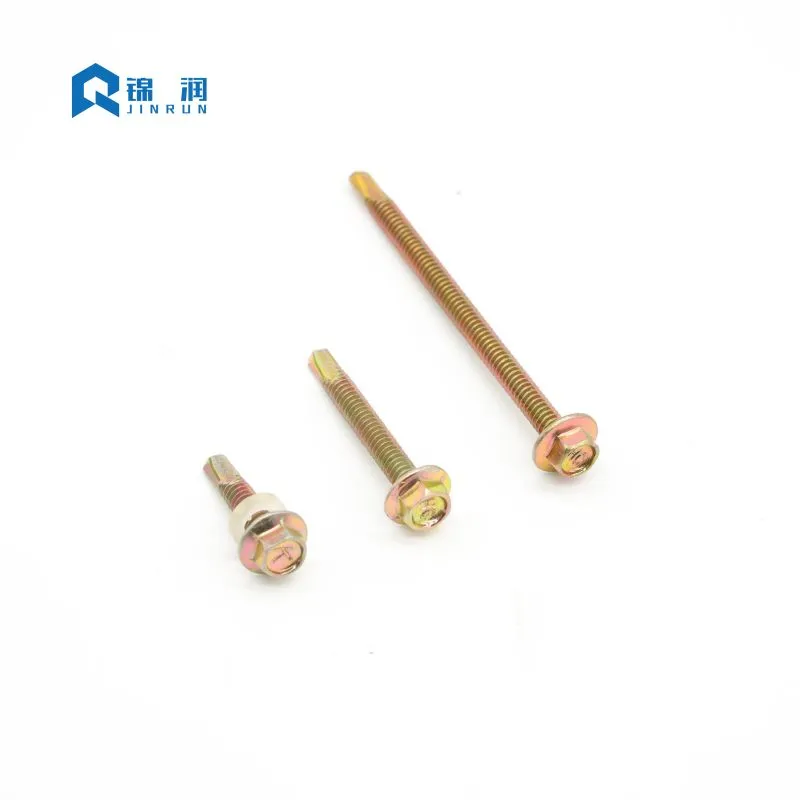
Poucos fixadores carregam tanta responsabilidade estrutural com tão pouco reconhecimento visível como osParafuso autoperfurante de cabeça hexagonal. Desde coberturas e revestimentos metálicos até montagem solar e aço estrutural leve, esse parafuso deve perfurar, rosquear e fixar em uma única passagem - geralmente sob vento, chuva e exposição corrosiva. Este artigo examina a lógica de engenharia por trás da cabeça de flange integrada, o sistema de número de pontos que rege a compatibilidade da espessura do material, as tecnologias de revestimento que determinam a vida útil e as variáveis de instalação mais frequentemente mal gerenciadas em campo. Ele foi escrito para empreiteiros, distribuidores e redatores de especificações que precisam de mais do que uma listagem de catálogo: eles precisam de uma compreensão prática do desempenho desse fixador e de como mantê-lo funcionando em ambientes de construção exigentes.
Índice
- Anatomia do projeto: por que o flange altera o caminho de cargaIr para a seção
- Padrões, tamanhos e sistema de numeração de pontosIr para a seção
- Seleção de revestimento: combinando o parafuso com a exposiçãoIr para a seção
- Ciência da instalação: velocidade, pressão e compressão de vedaçãoIr para a seção
- Modos de falha que remontam à seleção e à técnicaIr para a seção
- Protocolos de Garantia de Qualidade e InspeçãoIr para a seção
- Perguntas frequentesIr para a seção
1. Anatomia do Projeto: Por que o Flange Altera o Caminho de Carga
Uma cabeça de arruela hexagonal convencional depende de uma arruela separada de neoprene ou EPDM com suporte de aço para distribuir a pressão de fixação. A cabeça do flange integra essa superfície de apoio diretamente na geometria da cabeça. O resultado não é simplesmente conveniência. Isso muda a forma como a força viaja pela conexão.
O flange aumenta a área de apoio sob a cabeça, o que reduz a tensão de contato em aço de espessura fina e revestimento pré-pintado. Uma tensão de contato mais baixa reduz o risco de deformação, fratura do revestimento e tração quando a conexão é exposta à elevação do vento ou ao ciclo térmico. Como a superfície do rolamento é usinada ou formada a frio como parte do cabeçote, não há arruela separada para se desviar do centro, cair durante a instalação ou comprimir de maneira desigual.
A unidade hexagonal é igualmente funcional. Ele aceita uma chave de soquete ou porca padrão e transfere torque com muito menos excêntrico do que um recesso Phillips ou Pozi. Isso é importante quando se espera que o parafuso perfure uma terça e depois prenda um painel sem girar o recesso da unidade ou descascar a cabeça. Para trabalhos de alto volume, a combinação de rolamento de flange e acionamento sextavado permite que uma única ferramenta – normalmente uma parafusadeira equipada com embreagem – acione milhares de fixadores a uma profundidade consistente.
A superfície de rolamento integrada
Ao especificar fixadores para aço de espessura fina, a distribuição de tensão sob a cabeça do parafuso é uma consideração crítica de engenharia. Uma arruela plana padrão pode entortar ou deformar sob alto torque, comprometendo a integridade da junta. O flange integrado noParafuso autoperfurante de cabeça hexagonalé projetado com uma proporção específica de espessura e diâmetro que resiste à flexão. Esta superfície de apoio rígida garante que a carga da braçadeira seja distribuída uniformemente pelos materiais conectados. Em aplicações que envolvem painéis isolados, o flange evita que a cabeça do parafuso atravesse a pele externa relativamente macia do painel, mantendo uma vedação à prova de intempéries, mesmo sob cargas dinâmicas de vento.
Hex Drive vs. Recessos Cruciformes
A escolha do tipo de acionamento impacta significativamente a eficiência da instalação e a confiabilidade da junta. Os recessos cruciformes, como Phillips ou Pozi, são projetados para se destacarem quando um determinado limite de torque é atingido – um recurso originalmente destinado a evitar aperto excessivo na produção em massa. No entanto, em aplicações de construção onde os parafusos autoperfurantes devem cortar aço, o ressalto é altamente indesejável. A unidade hexagonal fornece um engate seguro de seis pontos que permite ao operador aplicar o torque necessário para perfurar o furo e rosquear sem que a broca escorregue. Este engate positivo reduz a fadiga do operador, minimiza o desgaste da broca e garante que todo o torque seja transferido para a aresta de corte.
Geometria e engajamento do thread
O perfil da rosca de um parafuso autoperfurante é otimizado tanto para corte quanto para fixação. As roscas são normalmente laminadas em vez de cortadas, o que alinha a estrutura dos grãos do aço e aumenta a resistência. O passo e o diâmetro maior são projetados para fornecer resistência suficiente ao arrancamento no material receptor. Roscas finas são geralmente usadas para aplicações metal-metal, oferecendo um maior número de roscas por polegada para maior poder de retenção em seções finas. Roscas grossas são frequentemente preferidas para madeira com metal ou materiais compósitos, onde uma profundidade de rosca maior é necessária para deslocar o material sem causar rachaduras ou esfarelamento.
- Superfície de rolamento integrada:distribui a carga da braçadeira sem uma arruela solta.
- Unidade hexagonal:maior transferência de torque e menor deslizamento da broca sob carga.
- Ponto autoperfurante:elimina uma etapa de perfuração separada em conexões de aço com aço.
- Rolo de linha de precisão:suporta engajamento consistente e resistência à retirada.
2. Padrões, tamanhos e sistema de numeração de pontos
O mercado global de fixadores reconhece este produto sob diversas convenções de nomenclatura – DIN 7504K, AS/NZS 3566 e equivalentes da série IFI em polegadas – mas as variáveis subjacentes permanecem consistentes: diâmetro, comprimento, passo da rosca, geometria da cabeça e capacidade da ponta de perfuração. O catálogo de um fornecedor pode listar dezenas de combinações, mas a decisão de especificação geralmente se reduz a duas questões: qual espessura total deve ser unida e qual número de pontos pode perfurar essa espessura antes que as roscas se encaixem.
O sistema de número de pontos é a variável de seleção mais importante e a mais frequentemente mal aplicada. Um ponto nº 2 destina-se a chapas metálicas leves. O Ponto nº 3 cobre o amplo meio da construção geral. Um ponto nº 5 é necessário para placas estruturais pesadas. Se a ponta da broca sem rosca for mais curta que a pilha de material combinada, as roscas começarão a morder antes que a ponta tenha saído da camada inferior. O resultado élevantamento: as duas camadas são forçadas a se separar, o engate da rosca fica comprometido e o parafuso pode quebrar devido à sobrecarga torcional.
| Número do ponto | Capacidade típica de espessura de metal | Caso de uso comum |
|---|---|---|
| Ponto #1 | Até 0,062 pol. (≈ 1,6 mm) | Chapa metálica ultrafina, dutos HVAC |
| Ponto #2 | Até 0,110 pol. (≈ 2,8 mm) | Chapa metálica leve, revestimento fino |
| Ponto #3 | 0,110 – 0,210 pol. (≈ 2,8 – 5,3 mm) | Construção geral, coberturas, estruturas metálicas |
| Ponto #4 | 0,210 – 0,250 pol. (≈ 5,3 – 6,4 mm) | Aço estrutural médio, estrutura pesada |
| Ponto #5 | 0,250 – 0,500 pol. (≈ 6,4 – 12,7 mm) | Vigas estruturais pesadas, chapa grossa |
Decodificação de equivalentes DIN e IFI
As séries métricas e em polegadas nem sempre são mapeadas individualmente entre os fornecedores. Os diâmetros DIN ST4.8, ST5.5 e ST6.3 correspondem a conexões estruturais leves e médias comuns; Os diâmetros IFI #10, #12 e #14 atendem ao mercado norte-americano. Uma especificação que funciona em uma série não pode ser considerada intercambiável na outra sem verificar juntos o comprimento da ponta, o passo da rosca e o diâmetro do rolamento da cabeça. Por exemplo, um parafuso DIN ST5.5 pode ter um passo de rosca ligeiramente diferente em comparação com um parafuso IFI #12, o que pode afetar o engate em furos pré-rosqueados ou o torque de acionamento necessário.
Seleção de comprimento e cálculos de pilha de materiais
A seleção do comprimento segue uma regra prática: a parte rosqueada deve estender-se pelo menos três fios completos além do material unido. Essa margem protege a resistência ao arrancamento e acomoda pequenas variações na espessura do material. Quando a pilha inclui isolamento, selante ou uma folga irregular, a ponta deve ser longa o suficiente para passar por toda a pilha antes de começar o engate da rosca. Os engenheiros devem sempre calcular a espessura total do material (incluindo juntas ou arruelas) e adicionar um mínimo de 1,5 vezes o diâmetro do parafuso para determinar o comprimento nominal mínimo necessário.
3. Seleção do Revestimento: Combinando o Parafuso com a Exposição
O projeto mecânico de um fixador determina se ele pode fazer a conexão. Seu revestimento determina se essa conexão sobreviverá. A mesma geometria do parafuso pode ser fornecida com zinco galvanizado, galvanização por imersão a quente, revestimentos em flocos de zinco-alumínio ou sistemas cerâmicos multicamadas, e a diferença no desempenho do spray de sal não é incremental – é categórica.
O zinco galvanizado padrão fornece proteção básica para condições internas e externas moderadamente protegidas. No ar costeiro ou em atmosferas industriais, esse revestimento pode apresentar ferrugem vermelha em poucos meses. A galvanização por imersão a quente oferece uma camada de zinco sacrificial mais espessa para ambientes externos e marítimos severos, mas a espessura do revestimento pode afetar o ajuste da rosca e requer manuseio cuidadoso na instalação.
Zinco Galvanizado e suas Limitações
O zinco galvanizado é o acabamento mais comum e econômico para parafusos autoperfurantes. Fornece um revestimento fino e uniforme que não altera significativamente as dimensões da rosca, garantindo uma instalação suave. No entanto, o revestimento de zinco padrão é relativamente fino, geralmente na faixa de 5 a 15 mícrons. Em ambientes com alta umidade, névoa salina ou poluentes industriais, a camada de zinco é consumida rapidamente. Uma vez esgotado o zinco, o aço carbono subjacente começa a corroer, levando ao enfraquecimento estrutural e a manchas de ferrugem desagradáveis na fachada do edifício.
Galvanização por imersão a quente para ambientes severos
Para aplicações que exigem durabilidade a longo prazo, a galvanização por imersão a quente (HDG) é a escolha preferida. O processo HDG envolve mergulhar o parafuso em zinco fundido, criando uma ligação metalúrgica que resulta em um revestimento espesso e resistente à abrasão. As camadas de liga de zinco-ferro proporcionam excelente proteção sacrificial. No entanto, o revestimento espesso pode tornar as roscas um pouco mais pesadas, exigindo o uso de porcas roscadas demais ou técnicas de cravação específicas. HDG é ideal para conexões de aço estrutural pesado, cercas externas e ambientes marinhos.
Sistemas Avançados de Zn-Al-Cerâmica
Os sistemas de zinco-alumínio-cerâmica do tipo Ruspert representam uma abordagem diferente. O revestimento é um compósito: uma camada sacrificial de zinco, uma camada de barreira de alumínio e um acabamento cerâmico inorgânico que sela microporos. Dados de névoa salina neutra para esses sistemas geralmente citam resistência à ferrugem vermelha além de 1.000 horas, em comparação com cerca de 72 a 120 horas para zincagem convencional. Para telhados, fachadas e painéis solares que não podem ser facilmente mantidos, essa lacuna de desempenho é a diferença entre uma montagem utilizável e uma substituição prematura.
OParafuso autoperfurante de cabeça hexagonalé frequentemente avaliado apenas com base no desempenho do revestimento, mas a especificação deve tratar o revestimento, o substrato e o ambiente como um sistema único.
| Tipo de revestimento | Proteção relativa contra corrosão | Desempenho indicativo de spray de sal | Ambiente mais adequado |
|---|---|---|---|
| Zinco galvanizado | Básico | ≈ 72 – 120 horas | Interior, seco, ligeiramente protegido |
| Galvanizado por imersão a quente | Alto | Dependente da espessura, substancial | Severo ao ar livre, marinho |
| Floco de zinco-alumínio (tipo Dacromet) | Alto | Várias centenas de horas | Industrial, automotivo, costeiro |
| Zn-Al-cerâmica (tipo Ruspert) | Muito alto | Ferrugem vermelha > 1.000 horas | Coberturas costeiras, fábricas de produtos químicos, superfícies insustentáveis |
Corrosão Galvânica e Metais Dissimilares
A seleção do revestimento também é uma decisão de compatibilidade de material. Um parafuso de aço carbono zincado em contato com um painel de alumínio pode criar um par galvânico na presença de umidade. O metal menos nobre corrói preferencialmente, e as manchas vermelhas de ferrugem resultantes são ao mesmo tempo uma durabilidade e uma falha estética. Em zonas costeiras e em montagens de alumínio, corpos de aço inoxidável, construção bimetálica ou revestimentos de barreira são a especificação apropriada – e não uma camada de zinco mais pesada no mesmo substrato de aço carbono.
4. Ciência da instalação: velocidade, pressão e compressão de vedação
Os parafusos autoperfurantes são ferramentas de corte de metal, não parafusos para madeira. Eles operam dentro de uma velocidade e janela de alimentação definidas. Fora dessa janela, a ponta superaquece, endurece o aço ou não morde. A diferença entre um furo limpo e uma ponta queimada geralmente é uma questão de RPM e pressão para baixo, não de qualidade do fixador.
Para parafusos padrão de aço carbono, a faixa produtiva geralmente é citada entre 1.500 e 2.500 RPM. Os parafusos autoperfurantes de aço inoxidável requerem velocidades mais baixas – geralmente de 1.000 a 1.500 RPM – porque o material endurece e retém o calor. Quando a ponta gira muito rápido sem pressão de alimentação suficiente, o atrito aumenta a temperatura da ponta além da faixa de revenido. A ponta fica azul, perde dureza e para de cortar. O parafuso então gira sem penetrar, e o instalador muitas vezes aumenta ainda mais a velocidade – acelerando a falha.
Seleção de ferramentas para resultados consistentes
A ferramenta é tão importante quanto a velocidade. Uma parafusadeira equipada com embreagem e um porta-objetivas sensível à profundidade proporciona um assentamento consistente. Uma chave de impacto de alto torque, por outro lado, aplica martelamento e torque descontrolados; a cabeça pode ser cortada assim como o flange assenta, ou a arruela de EPDM pode ser esmagada antes que o operador reaja. Para qualquer aplicação que envolva uma arruela de vedação, o controle de torque não é opcional. O uso de um porta-objetivas sensível à profundidade garante que cada parafuso seja acionado exatamente na mesma profundidade, comprimindo a arruela perfeitamente, independentemente da fadiga do operador.
A janela de compressão da arruela EPDM
Em coberturas e revestimentos, a arruela EPDM colada é a principal vedação de água. Possui uma faixa estreita de compressão correta. A compressão excessiva força a borracha a crescer além do suporte de metal, expondo-a à degradação UV e rompendo a ligação borracha-metal. A subcompressão deixa a arruela solta, permitindo que a ação capilar atraia a umidade para baixo da cabeça. Uma instalação correta mostra o EPDM ligeiramente visível na borda da arruela de metal, com o suporte de metal plano ou suavemente côncavo – não curvado para cima.
A pressão descendente é a outra metade da equação da taxa de alimentação. A leve pressão de “peneiramento” em altas RPM faz com que a ponta esfregue e deslize em vez de cortar. A força linear e constante – aproximadamente 25 a 35 lb em muitas guias de campo – mantém as arestas de corte engatadas e produz cavacos de metal enrolados. Pó metálico fino e ponta azul são sinais de fricção, não de corte. Lascas enroladas indicam que o calor está saindo com o chip em vez de se acumular no parafuso.
5. Modos de falha que remontam à seleção e à técnica
A maioria das falhas de campo atribuídas a “parafusos ruins” são, na verdade, falhas de especificação ou instalação. Compreender o mecanismo por trás de cada falha encurta o processo de diagnóstico e evita a repetição de incidentes.
Levantamento e remoção de linha
Conforme descrito na seção sobre número de pontos, o levantamento ocorre quando o engate da rosca começa antes que a ponta da broca saia do material inferior. As camadas se separam, as roscas se desprendem da folha superior e o parafuso pode quebrar na cabeça. A correção é um ponto mais longo, não um diâmetro maior ou um ajuste de torque mais alto. A inspeção do furo após a remoção pode revelar se as roscas foram engatadas prematuramente.
Caminhada e danos à superfície
Um parafuso que desliza pelo painel antes de morder arranha o zinco ou a pintura e cria um local de início de corrosão. O deslocamento é comum quando uma ponta é muito grande para chapas finas, quando a pressão inicial é muito leve ou quando a broca está gasta. Uma ponta mais afiada para calibre fino e pressão inicial firme resolvem a maioria dos casos. Em algumas situações, usar um punção piloto ou uma ponta de perfuração especializada para metal fino pode eliminar totalmente o deslocamento.
Quebra de cabeça e sobrecarga de torque
O cisalhamento da cabeça é uma falha com limite de torque. Drivers de impacto e embreagens desgastadas são contribuintes frequentes. O parafuso pode atingir a superfície de assentamento e então receber um pico de torque que excede a resistência de transição cabeça-haste. Um porta-objetivas sensível à profundidade ou uma parafusadeira com torque limitado evita o pico. Garantir o tamanho correto da broca também é crucial, pois uma broca frouxa pode fazer com que os cantos da unidade hexagonal se arredondem, exigindo força excessiva para removê-la.
Degradação do revestimento e corrosão da interface
O contato de metais diferentes em um ambiente úmido cria uma célula galvânica. O dano aparece como manchas de ferrugem, formação de bolhas no revestimento ou perda de seção na interface. A solução é a seleção do material: aço inoxidável, construção bimetálica ou um revestimento de barreira apropriado que corresponda ao material do painel e à categoria de exposição. Inspeções visuais regulares durante a construção podem identificar áreas onde os revestimentos foram danificados durante a instalação, permitindo retoques antes do comissionamento da estrutura.
Cada um destes modos de falha reforça o mesmo princípio: oParafuso autoperfurante de cabeça hexagonalé um componente do sistema. O número do ponto, o revestimento, o substrato, a ferramenta e a técnica devem ser selecionados em conjunto. Um revestimento de alto desempenho não pode compensar uma ponta subdimensionada e um parafuso premium não pode sobreviver a uma chave de impacto sem controle de profundidade.
6. Protocolos de Garantia de Qualidade e Inspeção
Garantir a confiabilidade das conexões em projetos de construção exigentes requer um processo robusto de garantia de qualidade. Os especificadores e empreiteiros devem implementar protocolos de inspeção que cubram tanto os fixadores recebidos quanto a instalação finalizada.
Verificação Dimensional
Os fixadores recebidos devem ser amostrados para verificar as dimensões críticas: diâmetro da cabeça, espessura do flange, diâmetros de rosca maiores e menores e comprimento da ponta. Variações nessas dimensões podem afetar a capacidade do parafuso de perfurar com eficácia e fixar com segurança. Por exemplo, um flange subdimensionado pode não fornecer área de apoio adequada, levando à deformação do painel. Um comprimento de ponta menor que o especificado pode causar levantamento em pilhas de materiais mais espessas.
Teste de espessura de revestimento
Para projetos em ambientes corrosivos, a verificação da espessura do revestimento é essencial. Medidores de indução magnética podem ser usados para medir de forma não destrutiva a espessura de revestimentos de zinco ou liga de zinco. Alternativamente, testes laboratoriais de cupons de sacrifício podem confirmar o desempenho da névoa salina e a aderência do revestimento. Garantir que o revestimento atenda às especificações é a única forma de garantir a vida útil esperada.
Validação de Propriedade Mecânica
As propriedades mecânicas do parafuso – como resistência à torção e dureza – são críticas para aplicações autoperfurantes. O teste de resistência à torção determina o torque máximo que o parafuso pode suportar antes que a cabeça se rompa ou a haste torça. O teste de dureza verifica se a ponta da broca está adequadamente endurecida para penetrar no aço alvo sem ficar cego, enquanto o núcleo permanece resistente o suficiente para resistir à fratura frágil. Fornecedores comoJINRUNnormalmente fornecem certificação dessas propriedades com base em testes em lote.
7. Perguntas frequentes
Como posso saber qual número de ponto usar para uma determinada espessura de material?
Posso usar uma chave de impacto para instalar esses parafusos?
O que faz com que um parafuso autoperfurante “caminhe” pelo painel antes de perfurar?
Vale a pena especificar um revestimento do tipo Ruspert em vez do revestimento de zinco padrão?
Por que alguns parafusos instalados apresentam marcas de ferrugem em poucos meses?
Para compradores e especificadores que precisam de opções dimensionais e de revestimento documentadas, a equipe de engenharia pode fornecer especificações detalhadas e relatórios de teste. A etapa crítica é definir a pilha de materiais, a categoria de exposição e as ferramentas antes do pedido ser feito – e não depois da falha da primeira conexão.
A cabeça do flange, o número do ponto e o revestimento não são recursos independentes. Eles são uma decisão de especificação única. Quando alinhados com a aplicação, o parafuso autoperfurante com cabeça hexagonal oferece a combinação que mantém juntas montagens de construção exigentes: velocidade de perfuração, estabilidade de fixação e resistência à corrosão em uma única operação.
Quer o próximo projeto envolva cobertura metálica, montagem solar ou aço estrutural leve, o ponto de partida certo é uma conversa técnica sobre espessura do material, exposição e método de instalação.Contate-nospara alinhar a especificação do fixador com a aplicação antes do primeiro parafuso ser aparafusado.
Contate-nos para suporte ao projeto